


Mauvaises performances du DAF ? Voici ce qui ne va vraiment pas
Pourquoi votre système DAF ne fonctionne pas : les véritables causes profondes
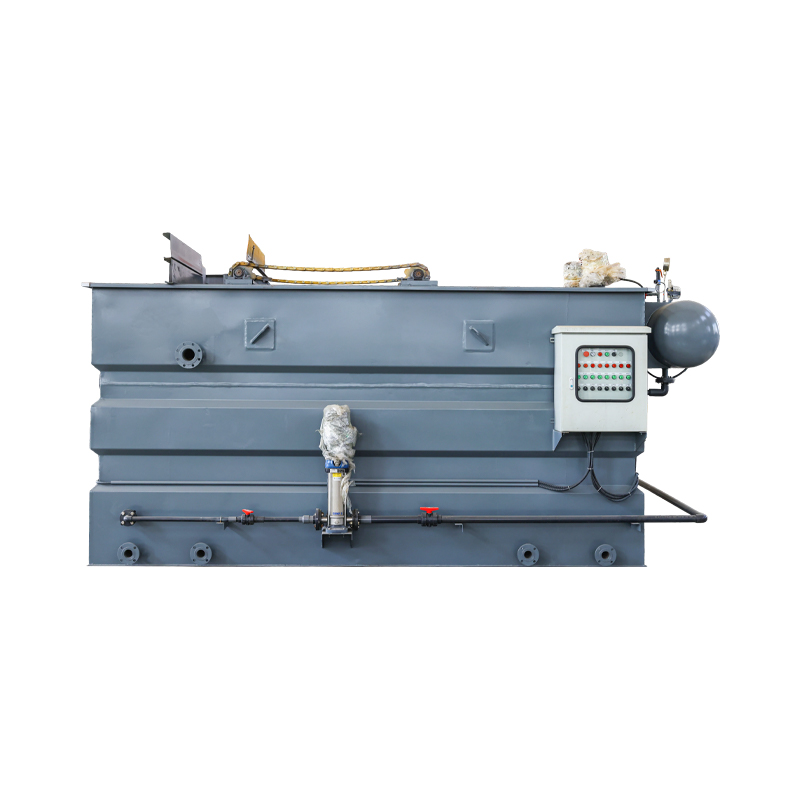
La flottation à air dissous (DAF) est une technologie de séparation solide-liquide largement utilisée qui introduit de fines microbulles dans les eaux usées, provoquant l'attachement des solides difficiles à décanter et des huiles émulsionnées à la surface des bulles et s'élevant sous forme d'une couche d'écume flottante pour être éliminées. Le processus est particulièrement efficace pour séparer les graisses, les huiles, les fibres et les solides de faible densité , et est également couramment utilisé pour épaissir les boues activées et les boues floculées produites lors de la coagulation chimique.
Lorsque les performances du DAF sont médiocres, la cause profonde remonte presque toujours à l'un des trois domaines suivants : les conditions de prétraitement de la coagulation, la stratégie de dosage chimique ou les caractéristiques des microbulles. Comprendre comment chacun de ces facteurs détermine réellement l’efficacité de la séparation est la première étape vers le diagnostic et la correction de mauvaises performances de flottation.
Comment le prétraitement de la coagulation affecte les performances du DAF
Une coagulation efficace est la condition préalable au bon fonctionnement du processus DAF. La qualité du prétraitement peut être contrôlée par trois paramètres principaux : la taille des particules du flocage, l'intensité du mélange et le temps de réaction.
Exigences relatives à la taille des particules de floc
Les processus de DAF et de sédimentation ont des exigences similaires en matière de taille de floc : les deux nécessitent des flocs de l'ordre de plusieurs centaines de microns ou plus pour une séparation efficace. La recherche montre que l’efficacité de l’adhésion entre les microbulles et les particules de flocage atteint son maximum lorsque les deux sont de taille similaire. Étant donné que les diamètres typiques des microbulles DAF vont de 10 à 100 microns, des particules de flocs de l'ordre de quelques dizaines de microns à environ 100 microns sont généralement suffisantes : il n'est pas nécessaire de chasser des flocs surdimensionnés.
En fait, les flocs surdimensionnés nuisent particulièrement aux performances du DAF : les flocs plus gros ont une densité apparente plus élevée, ce qui réduit leur vitesse de montée. Cela rend le contrôle de la taille des flocs sans doute plus important dans le DAF que dans la sédimentation conventionnelle, où des flocs plus gros et plus denses constituent généralement un avantage plutôt qu'un inconvénient.
Exigences d'intensité de mélange
Étant donné que les flocs surdimensionnés offrent une valeur limitée dans le DAF, l’intensité du mélange (gradient de vitesse ou valeur G) peut généralement être plus élevée que dans la coagulation axée sur la sédimentation – une conclusion étayée par plusieurs études. Les plages de valeurs G optimales varient selon le type de coagulant : environ 70 s⁻¹ pour le chlorure ferrique, 70 à 80 s⁻¹ pour les sels d'aluminium et plus de 30 s⁻¹ pour le chlorure de polyaluminium (PAC). Une bonne élimination des particules est toujours possible sur une plage de valeurs G de 10 à 50 s⁻¹, et un apport d'énergie plus élevé réduit efficacement la population de particules fines de moins de 50 microns, améliorant ainsi les performances globales de flottation.
En pratique, la plupart des installations divisent la floculation en deux ou trois étapes avec une intensité de mélange progressivement décroissante : une étape initiale à G = 70–100 s⁻¹ pour favoriser une dispersion rapide du coagulant et la formation de micro-flocs, suivie d'étapes ultérieures réduites à G = 20–50 s⁻¹ pour éviter de briser les flocs qui se sont déjà formés sous un cisaillement excessif. Les données d'exploitation de plusieurs usines de traitement montrent que lorsque les valeurs G moyennes au stade de floculation dépassent 100 s⁻¹, le nombre de particules fines résiduelles dans l'effluent augmente sensiblement et la désintégration des flocs augmente, réduisant ainsi l'efficacité de l'élimination de l'écume – tandis que les valeurs G maintenues en dessous de 20 s⁻¹ ralentissent la croissance des flocs et réduisent la fréquence des collisions bulles-flocs, ce qui compromet de la même manière les résultats du traitement.
Exigences en matière de temps de réaction
Les premières pratiques européennes de traitement de l’eau utilisaient le même temps de floculation pour la sédimentation et le DAF – généralement environ 45 minutes. Des recherches plus récentes indiquent DAF ne nécessite en réalité que 15 à 20 minutes de floculation , et la plupart des installations utilisent désormais une conception de floculation en deux étapes avec une durée totale de floculation d'environ 20 minutes, équilibrant la qualité du flocage et la durée du cycle de traitement.
En pratique, le choix du temps de floculation dépend également fortement des caractéristiques de l’eau brute et du volume de traitement. L'eau froide à faible turbidité (inférieure à 5 °C, turbidité inférieure à 10 NTU) forme des floculations plus lentement, nécessitant un temps de floculation prolongé à 25 à 30 minutes, ou une dose accrue de coagulant pour compenser les effets d'une température plus basse. En revanche, l’eau à turbidité élevée (au-dessus de 100 NTU) connaît des collisions de particules plus fréquentes et une croissance plus rapide des flocs, ce qui permet de raccourcir le temps de floculation à 12 à 15 minutes. La conception du temps de floculation doit tenir compte ensemble de la qualité de l’eau brute, de la température et du type de coagulant – il n’existe pas de chiffre unique. Les conditions hydrauliques sont tout aussi importantes : les courts-circuits ou les zones mortes à l'intérieur du bassin de floculation peuvent laisser un temps de floculation efficace bien inférieur au temps de rétention nominal, même lorsque le dimensionnement du bassin semble adéquat sur le papier.
Impact de la température sur la coagulation
Les basses températures augmentent la viscosité de l’eau, augmentant la résistance au mouvement des particules et réduisant l’efficacité des collisions, tout en ralentissant l’hydrolyse des coagulants et en modifiant la forme des produits d’hydrolyse – tous deux agissent contre la formation rapide de flocs. La viscosité dynamique de l'eau augmente d'environ 2 à 3 % pour chaque baisse de température de 1 °C, augmentant directement la résistance à la sédimentation et à la flottaison. C'est pourquoi le fonctionnement hivernal du DAF dans les régions plus froides nécessite souvent un dosage accru de coagulant ou un temps de floculation plus long de 20 à 30 % pour compenser l'effet.
Stratégie de turbidité et de coagulation de l'eau brute
Le niveau de turbidité de l’eau brute façonne également la stratégie de contrôle de la coagulation. L'eau à faible turbidité contient moins de particules et moins de risques de collision, ce qui nécessite généralement un agent coagulant ou une floculation assistée par micro-sable pour renforcer la formation de flocs. L’eau très turbide nécessite plutôt une adaptation minutieuse du temps de floculation et de l’intensité du mélange pour éviter que les flocs ne se déposent trop rapidement. Pour les sources à turbidité très variable, la surveillance en temps réel associée au contrôle automatisé du dosage par rétroaction est devenue une pratique courante dans les systèmes DAF modernes, aidant le processus à répondre aux variations de la qualité de l'eau sans intervention manuelle.
Comment le dosage de produits chimiques affecte les performances du DAF
Les particules hydrophobes ou hydrophiles nécessitent souvent un traitement chimique pour modifier leurs propriétés de surface, renforçant ainsi l’adhésion bulle-particule. Les catégories chimiques courantes utilisées dans le DAF sont les suivantes.
Coagulants
Les coagulants — types de polymères inorganiques et organiques — favorisent la floculation des fines particules en agrégats plus gros, augmentant la vitesse de montée tout en modifiant également le caractère hydrophile de la surface des particules en suspension pour favoriser une flottation ultérieure. Les coagulants inorganiques courants comprennent le sulfate d'aluminium, le chlorure de polyaluminium et le chlorure ferrique , qui diffèrent par la vitesse d'hydrolyse, la plage de pH optimale et la densité de flocage.
Le chlorure ferrique fonctionne bien sur un pH de 6,0 à 8,5, ce qui le rend particulièrement adapté au traitement des eaux usées huileuses, tandis que la plage optimale du sulfate d'aluminium (pH 6,0 à 7,5) est plus étroite, les performances diminuant sensiblement en dehors de cette bande. Le chlorure de polyaluminium, un coagulant polymère inorganique, bénéficie d'une proportion plus élevée de produits d'hydrolyse pré-polymérisés, maintenant des performances stables sur une plage de pH plus large (5,5 à 8,5) avec une meilleure adaptabilité à l'eau froide que les sels d'aluminium traditionnels. Les coagulants polymères organiques – la série polyacrylamide étant représentative – utilisent des structures à longue chaîne pour relier les particules, favorisant ainsi la formation de floculations plus importantes, bien que le dosage nécessite un contrôle strict car un surdosage peut déclencher un effet de protection colloïdale qui aggrave réellement la floculation. La combinaison de coagulants inorganiques avec des floculants organiques est une pratique courante, exploitant à la fois les mécanismes de neutralisation de charge et de pontage/adsorption.
Agents de flottaison
Les agents de flottation courants comprennent les huiles de pétrole, l'huile de colophane, les stéarates et les tensioactifs. Lorsqu'une particule hydrophile en suspension adsorbe l'extrémité polaire d'un agent de flottation, l'extrémité non polaire s'oriente vers l'extérieur dans l'eau, transformant la surface des particules d'hydrophile en hydrophobe et facilitant l'adhésion aux microbulles. La sélectivité des agents de flottation varie selon le type de contaminant — Le diesel ou le kérosène associé à un agent moussant est courant pour les boues de charbon fines dans les eaux usées du traitement des minéraux, tandis que les agents à base d'huile de colophane sont plus souvent utilisés pour les particules de colorant hydrophobes dans les eaux usées d'impression et de teinture textiles. Les agents de flottation sont généralement dosés à l’avant ou au milieu du réservoir de réaction de coagulation pour garantir un temps de mélange et d’adsorption adéquat.
Aides coagulantes
Les aides coagulantes augmentent principalement l’hydrophobicité de la surface des particules en suspension, améliorant ainsi la flottabilité – le polyacrylamide en est un exemple typique. Les auxiliaires coagulants sont généralement utilisés conjointement avec un coagulant primaire à un dosage relativement faible (généralement 0,1 à 0,5 mg/L), mais leur impact sur l'efficacité de l'élimination par flottation peut être significatif. La séquence de dosage est très importante : il est généralement préférable d'ajouter l'adjuvant coagulant seulement après que le coagulant primaire soit complètement dispersé, en évitant une réaction directe entre les deux qui réduirait l'efficacité des deux agents.
Dépresseurs
Dépresseurs selectively suppress the floatability of certain substances without affecting flotation removal of the target contaminant — sodium sulfide and lime are common examples. Depressants see particularly wide use in mineral flotation and multi-metal separation, and in wastewater treatment are often applied to complex systems containing multiple contaminant types. Optimal dosage needs to be determined by testing against the specific raw water composition — underdosing leaves suppression incomplete, while overdosing risks suppressing the target contaminant's own floatability.
Ajusteurs de pH
Les ajusteurs de pH – divers acides et bases – modifient la dispersion des bulles dans l’eau et la capacité d’adhésion des bulles-particules en ajustant le pH des eaux usées. Le pH affecte non seulement la charge superficielle des particules, mais également la forme d’hydrolyse du coagulant et le potentiel de surface des bulles. Différents systèmes de coagulants et de contaminants ont leurs propres fenêtres de fonctionnement optimales en matière de pH. — par exemple, les eaux usées huileuses traitées par coagulation au chlorure ferrique obtiennent la meilleure élimination du pétrole à un pH de 6,5 à 7,5. L'ajustement du dosage en temps réel en réponse aux changements de pH de l'eau brute est une pratique opérationnelle standard pour maintenir la plage optimale. Les eaux usées industrielles fortement alcalines sont généralement ajustées avec de l'acide sulfurique ou chlorhydrique, tandis que les eaux usées acides sont généralement neutralisées avec de la chaux ou de l'hydroxyde de sodium. Les ajusteurs de pH doivent être dosés avant le coagulant pour garantir que la réaction de coagulation se déroule dans des conditions de pH optimales.
Considérations sur la séquence de dosage et la compatibilité
La séquence de dosage et la compatibilité entre les différents produits chimiques affectent de manière significative les résultats du traitement dans la pratique DAF. La séquence générale est la suivante : ajusteur de pH en premier, amener l'eau à la plage de pH cible ; puis le coagulant, utilisant la neutralisation des charges des produits d'hydrolyse pour déstabiliser les colloïdes ; puis le coagulant aide, en utilisant son action de pontage pour augmenter la taille des flocs ; les agents de flottation sont généralement dosés juste avant la zone de contact DAF, garantissant ainsi un contact complet avec les particules de floc avant d'entrer dans l'étape de séparation. Les dépresseurs sont administrés avant ou après la coagulation en fonction de la substance cible spécifique à supprimer.
Certaines combinaisons chimiques comportent de réels risques de compatibilité : les polyacrylamides cationiques et anioniques ne doivent jamais être mélangés, car cela produit de gros agglomérats inefficaces. Les agents de flottation et les coagulants dosés en succession très rapprochée peuvent également entrer en compétition pour les sites d'adsorption, réduisant ainsi l'efficacité des deux. La conception du système de dosage doit tenir compte de ces interactions, et des tests dans des béchers (pots) sont recommandés pour confirmer la combinaison et la séquence chimiques optimales pour une source d'eau donnée.
Comment les caractéristiques des microbulles affectent les performances du DAF
La génération stable et à grande échelle de microbulles est au cœur du processus DAF, et la taille des bulles et les caractéristiques de surface déterminent directement l'efficacité de la séparation.
Taille des microbulles
Des recherches récentes montrent que plus petite n'est pas toujours meilleure en ce qui concerne la taille des microbulles , pour plusieurs raisons : des bulles trop petites obligent les particules de flocage à s'attacher à davantage de bulles pour monter, ce qui est pratiquement difficile ; les bulles plus petites nécessitent plus d'énergie pour être générées, ce qui augmente les coûts d'exploitation ; des bulles trop petites peuvent se propager dans la filtration en aval et provoquer des problèmes de rétention d'air ; et la charge superficielle dans la zone de séparation affecte également la taille idéale des bulles : à mesure que la charge superficielle augmente, les agrégats bulle-floc passent moins de temps dans l'eau, nécessitant une vitesse de montée plus élevée pour atteindre la surface dans le temps. Un nombre donné de petites bulles attachées à un floc produit une densité apparente plus élevée et une vitesse de montée plus faible que le même nombre de grosses bulles, ce qui va à l'encontre d'une capacité de charge de surface plus élevée.
Du point de vue de la distribution de taille, un processus DAF idéal devrait viser une distribution étroite et uniforme de la taille des bulles plutôt que de simplement minimiser la taille moyenne. Une distribution de taille trop large signifie que les grosses bulles montent trop rapidement pour un temps de contact adéquat avec le flocage, tandis que des bulles trop petites peuvent monter trop lentement ou même être emportées par le débit d'eau. L’uniformité de la taille des bulles est souvent plus importante pour l’efficacité globale du DAF que la seule réduction de la taille moyenne des bulles.
Caractéristiques de la surface des microbulles
Les microbulles dans l'eau adsorbent généralement certains anions de préférence, acquérant une charge de surface négative qui peut atteindre des valeurs négatives assez élevées. Les données mesurées montrent généralement un potentiel de surface des microbulles autour de -100 mV dans les processus DAF, et les surfaces des particules de floc sont également généralement chargées négativement. Lorsque les deux se rapprochent, la répulsion électrostatique s’oppose à la collision et à l’adhésion. La qualité de l'eau brute ainsi que le type et la quantité d'ions adsorbés affectent tous deux la résistance des microbulles, l'hydrophobie de la surface et la charge — l'ajout d'une quantité appropriée d'électrolyte peut modifier ces caractéristiques et ajuster les performances de flottation en conséquence.
Concernant spécifiquement le contrôle de la charge de surface, les cations métalliques dans l'eau (tels que Ca²⁺ et Mg²⁺) peuvent réduire le potentiel négatif de la surface des bulles grâce à un mécanisme de compression à double couche, réduisant ainsi la répulsion électrostatique entre les bulles et les flocs. C'est en partie pourquoi le DAF fonctionne souvent mieux dans l'eau dure que dans l'eau douce. — l'ajustement de la dureté de l'eau ou l'ajout d'une petite quantité d'électrolyte peut en pratique améliorer les performances d'adhésion des bulles. L'hydrophobie de la surface des bulles est également un facteur décisif dans l'efficacité de l'adhésion : un plus grand nombre de bulles hydrophobes adhèrent plus fermement aux particules hydrophobes, et le type et la quantité de tensioactifs adsorbés lors de la formation des bulles déterminent directement le degré d'hydrophobie de la surface.
Densité des microbulles et uniformité de la dispersion
Au-delà de la taille des bulles et des caractéristiques de la surface, la densité numérique des microbulles par unité de volume d’eau est également un paramètre clé affectant l’efficacité du DAF. Dans les mêmes conditions de pression de saturation et de libération, une densité de bulles plus élevée signifie une plus grande surface totale de bulles et une probabilité correspondante plus élevée de collision avec les particules de floc. Mais une densité de bulles trop élevée peut créer un effet de sillage notable dû à la montée des amas de bulles, augmentant la turbulence locale de l'eau et perturbant la montée stable des agrégats de bulles et de flocs. Il existe une plage optimale de densité de bulles, qui doit être déterminée par des tests basés sur la concentration et la distribution de la taille des flocs.
La dispersion uniforme des microbulles dans la zone de contact est tout aussi importante : une répartition inégale des bulles, avec un excès de bulles dans certaines zones et un nombre insuffisant de bulles dans d’autres, réduit inévitablement l’efficacité globale de la flottation. La pratique d'ingénierie résout généralement ce problème grâce à un placement et une quantité optimisés de buses de libération, combinés à des structures dirigeant le flux dans la zone de contact pour favoriser une distribution transversale uniforme des bulles.
Pression de saturation et conditions de libération
La pression de saturation (air dissous) est le paramètre de fonctionnement principal qui détermine la taille et la quantité des microbulles. Une pression de saturation plus élevée augmente la teneur en air dissous, produisant davantage de microbulles lors de la libération de la pression, bien que la taille moyenne des bulles puisse également augmenter en même temps que la consommation d'énergie. Les processus DAF actuels fonctionnent généralement dans la plage de pressions de saturation de 0,3 à 0,6 MPa. , qui permet généralement d'obtenir des caractéristiques de microbulles favorables — l'équilibre optimal entre la quantité de bulles et la consommation d'énergie doit être déterminé en fonction des objectifs spécifiques de qualité de l'eau et de traitement impliqués.
La conception du dispositif de libération de pression a un effet décisif sur la répartition initiale de la taille des bulles. Les types de dispositifs de libération courants incluent des conceptions de vannes à pointeau, de plaques perforées et de buses de libération dédiées, qui peuvent produire des distributions de tailles de bulles très différentes pour la même pression de saturation. Le développement récent de buses de libération plus efficaces a réduit le diamètre moyen des microbulles d'une plage traditionnelle de 50 à 80 microns à 20 à 40 microns, améliorant ainsi considérablement l'efficacité de l'adhésion bulle-floc. Le colmatage des buses de déverrouillage reste un obstacle majeur au fonctionnement stable à long terme du système DAF et est généralement géré par un rinçage ou une préfiltration réguliers.
Comment la méthode de saturation affecte le fonctionnement du système DAF
La méthode de saturation (air dissous) utilisée détermine la qualité de la génération de microbulles et la consommation énergétique globale du système. Les méthodes de saturation DAF courantes actuelles se répartissent en trois catégories de base : la saturation sous pression à plein débit, la saturation sous pression à débit partiel et la saturation sous pression à flux de recyclage.
| Comparaison des trois principales méthodes de saturation de l'air dissous utilisées dans les systèmes DAF. | |
| Méthode de saturation | Caractéristiques |
| Saturation sous pression à plein débit | Tous les affluents sont sous pression et saturés ; un mélange air-eau approfondi, mais une pompe/réservoir de saturation plus grand et une consommation d'énergie plus élevée ; sujet au colmatage des garnitures avec une teneur élevée en matières en suspension |
| Saturation sous pression à débit partiel | Seule une partie de l’affluent est sous pression ; réduit la taille du système de saturation, mais nécessite un contrôle précis de la répartition du débit, sinon la pression de libération fluctue et la stabilité de la taille des bulles en souffre |
| Saturation sous pression à flux de recyclage | Méthode la plus largement utilisée ; recycle 20 à 40 % des effluents DAF pour une saturation sous pression, puis les mélange avec l'influent ; moins de matières en suspension dans le flux de recyclage signifie moins de colmatage et une meilleure stabilité |
La saturation sous pression du flux de recyclage est actuellement la méthode la plus largement appliquée, car la teneur en matières en suspension dans le flux recyclé est faible, ce qui rend le réservoir de saturation et les buses de libération moins sujettes au colmatage, avec une bonne stabilité opérationnelle et une forte adaptabilité aux fluctuations de la qualité de l'eau brute. La sélection du taux de recyclage doit tenir compte de la concentration de matières en suspension dans l'eau brute, de la vitesse de montée des flocages et du volume de traitement. En général, une concentration plus élevée de matières en suspension nécessite un taux de recyclage plus élevé.
Chaque méthode de saturation affecte différemment la répartition de la taille des bulles, la consommation d'énergie et la stabilité de fonctionnement du système. La sélection doit donc tenir compte de l'échelle de traitement, des caractéristiques de la qualité de l'eau et des aspects économiques globaux.
Coopérerons avec la protection de l'environnement de Yixing Hengye
Contact Us


- Liens rapides
- Accueil
- Produits
- Secteurs
- Entreprise
- Assistance
- Actualités
- Contacter
- Catégories de produits
- Machine de déshydratation des boues
- Filtre à rouleaux
- Machine de flottation à air dissous (DAF)
- Barre mécanique rotative
- Dispositif de dosage
- Aérateur
- Matériel d'emballage biologique
- Autres équipements de traitement des eaux usées
- Contactez-nous
-
-
[email protected]

[email protected] -
+86-13812201185

-
+86-13812201185

-
No. 20, route Saite, village de Gaoyao, ville de Gaocheng, ville de Yixing, ville de Wuxi, province du Jiangsu, Chine

-


